 +86-15052135118


 English

 Contáctanos

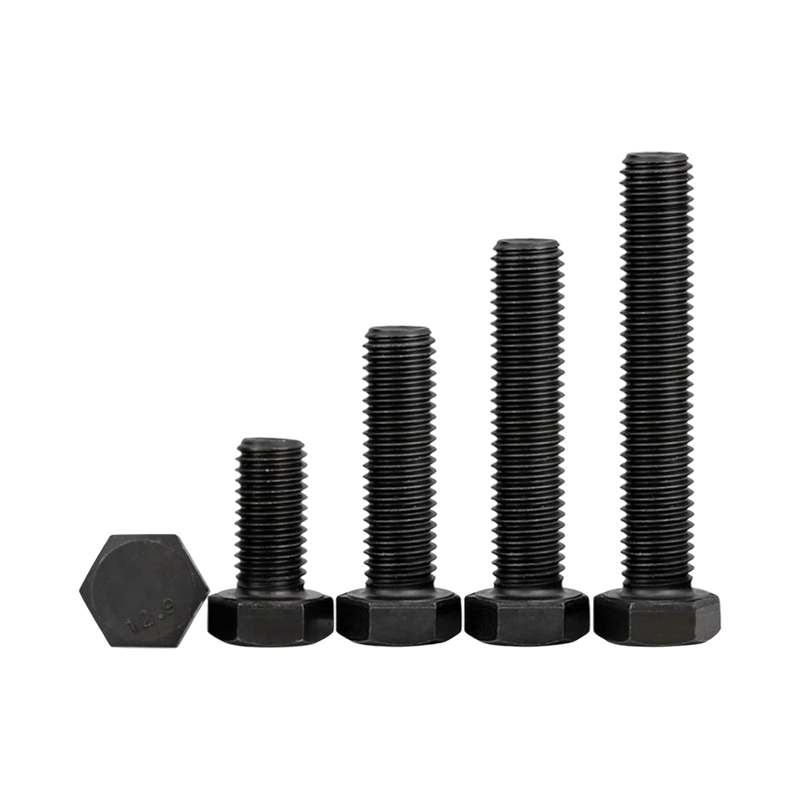
Un lote entrante de pernos hexagonales 8.8 de clase de propiedad M8 x 30 llega con un certificado que dice que cumple con la norma ISO 898-1. Una lupa no muestra ninguna marca de clase en la cabeza. El lado prohibido de un calibre de anillo de hilo gira dos vueltas completas. Ese es el momento en que la inspección de sujetadores deja de ser un ejercicio burocrático y se convierte en una puerta física.
Esta guía está escrita para inspectores de recepción, ingenieros de proyectos y contratistas de instalación que necesitan verificar pernos, tornillos y anclajes antes de que entren en servicio. Cubre los cinco grupos de características a inspeccionar, las herramientas que brindan lecturas confiables, las pistas visuales que revelan modos de falla y una secuencia que se puede repetir en cada lote. El enfoque funciona para sujetadores de acero al carbono, tornillos de acero inoxidable, anclajes de expansión y tornillos de cemento utilizados en ensamblajes industriales ligeros y de construcción.
Un bien gestionado inspección de sujetadores No requiere laboratorio de metrología. Requiere medidores calibrados, muestras limpias y reglas de aprobación/rechazo que provienen de estándares publicados en lugar de memoria.
Contenido
- 1 Los cinco grupos de características de la verificación de sujetadores
- 2 Herramientas y límites de aceptación que dan respuestas defendibles
- 3 Modos de falla y las pistas visuales que los revelan
- 4 Diferencias de inspección por tipo de sujetador
- 5 Cree un protocolo de inspección práctico en cinco pasos
- 6 Cuándo rechazar y devolver un lote de sujetadores
- 7 Preguntas sobre la inspección de sujetadores que más hacen los instaladores
Los cinco grupos de características de la verificación de sujetadores
Toda inspección sólida de elementos de fijación parte de la misma premisa: una pieza es aceptable sólo cuando se pueden confirmar cinco grupos de características.
- La identidad del material incluye el grado del acero, el grado del acero inoxidable, la química del recubrimiento y el estado del tratamiento térmico.
- La geometría incluye longitud, diámetro, paso de rosca, forma de la cabeza, profundidad del hueco del accionamiento y forma de la punta para tornillos autoperforantes.
- Las propiedades mecánicas incluyen dureza, resistencia a la tracción, carga de prueba y ausencia de signos de fragilización por hidrógeno en sujetadores endurecidos.
- La condición de la superficie incluye cobertura de enchapado, adherencia, grietas, óxido y daños a los flancos de la rosca.
- La trazabilidad incluye sellos de clase de propiedad, números de lote y códigos de fabricante que vinculan la pieza a un certificado de material.
Cada grupo alimenta al siguiente: el marcado indica el grado, la dureza lo confirma, la geometría decide el ajuste y la condición de la superficie predice la vida útil del recubrimiento.
La inspección de elementos de fijación es la comparación sistemática de características físicas medibles con un criterio de aceptación definido. Existe para evitar que piezas no verificables entren en un conjunto crítico.
Herramientas y límites de aceptación que dan respuestas defendibles
La diferencia entre una inspección seria y una mirada casual son las herramientas. Cada grupo de funciones tiene una herramienta principal y una señal de falla clara.
| Característica | herramienta principal | defecto común | cheque de aceptación |
| Paso de rosca | Paso de rosca gauge | Brea mixta o laminada | La hoja se asienta limpiamente entre los hilos. |
| Tamaño del hilo | Calibre de anillo Pasa / No pasa | Hilo pelado o de gran tamaño | Ir lateral corre en toda su longitud; No-Go se detiene dentro de dos turnos |
| Longitud y diámetro | Calibre digital | Mango fuera de tolerancia | Dentro de los límites del dibujo o ISO 4759-1 |
| Dureza | Probador Rockwell | Estuche blando o núcleo quebradizo | Grado 8,8: 22 a 32 HRC; 10.9: 32 a 39 HRC |
| Espesor del recubrimiento | Medidor de recubrimiento magnético | Zinc fino o capa faltante | Electrozinc de 5 a 8 micras; inmersión en caliente de 45 a 85 micrones típico |
| Estanqueidad | llave dinamométrica | Torque insuficiente o excesivo | Coincide con el valor del par de instalación |
ISO 898-1 vincula el marcado de la cabeza a una resistencia mínima a la tracción, verificable mediante dureza o una prueba de tracción completa.
Resistencia a la tracción mínima de las clases de propiedad comunes ISO 898-1.
Si la lectura de dureza en un perno de 8,8 es 28 HRC, la pieza pasa. Si indica 20 HRC, rechace el lote incluso cuando la cabeza tenga una marca de 8,8.
Modos de falla y las pistas visuales que los revelan
Las fallas de los sujetadores dejan evidencia física antes de causar tiempo de inactividad. Las pistas siguientes convierten un cheque entrante de un pase dimensional a un veredicto de vida útil.
- Aflojamiento: las marcas testigo se desplazaron entre la arandela y la cara de la tuerca, o la lectura de torsión cae por debajo del rango especificado.
- Fragilización por hidrógeno: fractura limpia sin estrangulamiento, a menudo en un tornillo endurecido recubierto dentro de las 24 a 72 horas posteriores a la instalación o recubrimiento.
- Fatiga: marcas de playa en la cara de la fractura, a partir de una raíz de hilo o una mella en la superficie.
- Sobrecarga: estricción visible y fractura en forma de copa y cono en un perno de acero dúctil.
- Corrosión: óxido rojo, corrosión blanca de zinc, picaduras o grietas debajo de la cabeza.
- Pelado de hilo: flancos de hilo deformados, metal manchado o una tuerca que se detiene antes de asentarse.
En una falla de un sujetador en disputa, la cara de la fractura es la evidencia más valiosa en el sitio. Corte una muestra, proteja la superficie de la fractura y conserve la pieza defectuosa para su análisis en el laboratorio.
Diferencias de inspección por tipo de sujetador
Cada categoría de sujetadores necesita una prioridad de inspección diferente: recubrimiento de zinc para acero al carbono, identidad de grado para acero inoxidable, evidencia de instalación para anclajes y geometría de corte para tornillos de cemento.
Tornillos revestidos y de acero al carbono
Los tornillos de acero al carbono con clasificación 4,8 y 8,8 dominan las conexiones de paneles de yeso, madera y acero liviano. Primero inspeccione el recubrimiento de zinc. El zinc opaco, desigual o descascarado suele indicar un revestimiento fino o un pretratamiento deficiente. En sujetadores endurecidos por encima de 1000 MPa, verifique si hay placas agrietadas cerca de la cabeza, una señal de advertencia común de daño retardado por hidrógeno. Verifique la dureza en dos muestras de diferentes posiciones en el lote.
Tornillos de acero inoxidable: SUS304 y SUS410
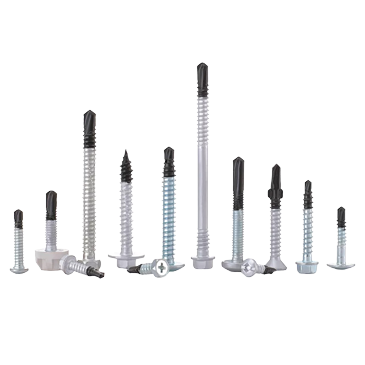
Los tornillos de acero inoxidable requieren primero una verificación de grado. El SUS304 austenítico es débilmente magnético y más suave; El martensítico SUS410 es magnético y puede endurecerse para taladrar metal. Un imán es un método de clasificación rápido, pero no una prueba completa del material. Cuando el certificado de calificación y el imán no estén de acuerdo, rechace el lote y solicite un informe positivo de identificación del material al proveedor.
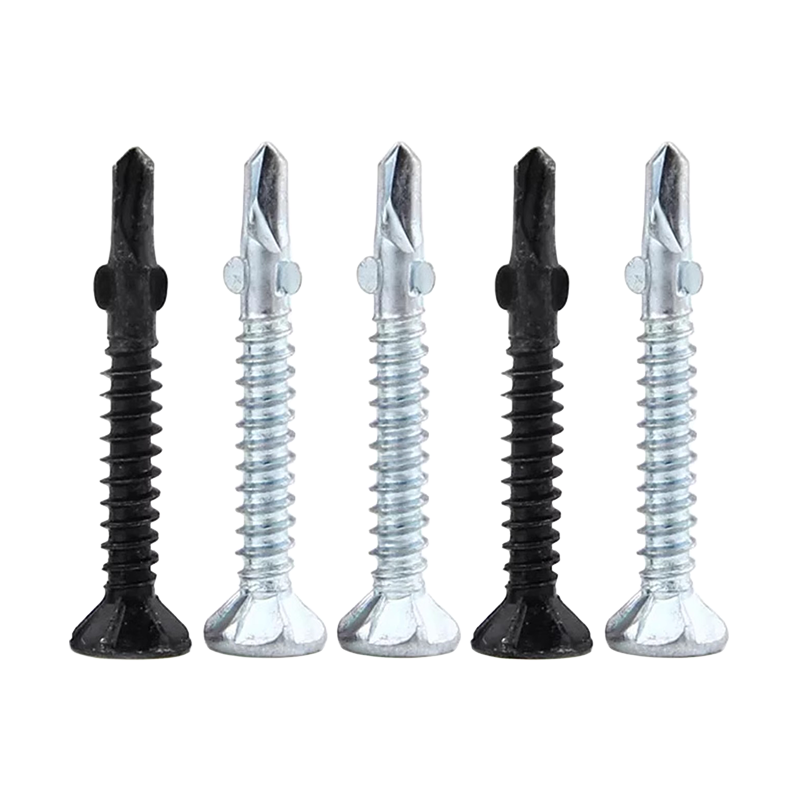
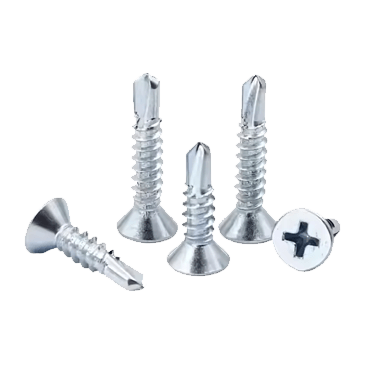
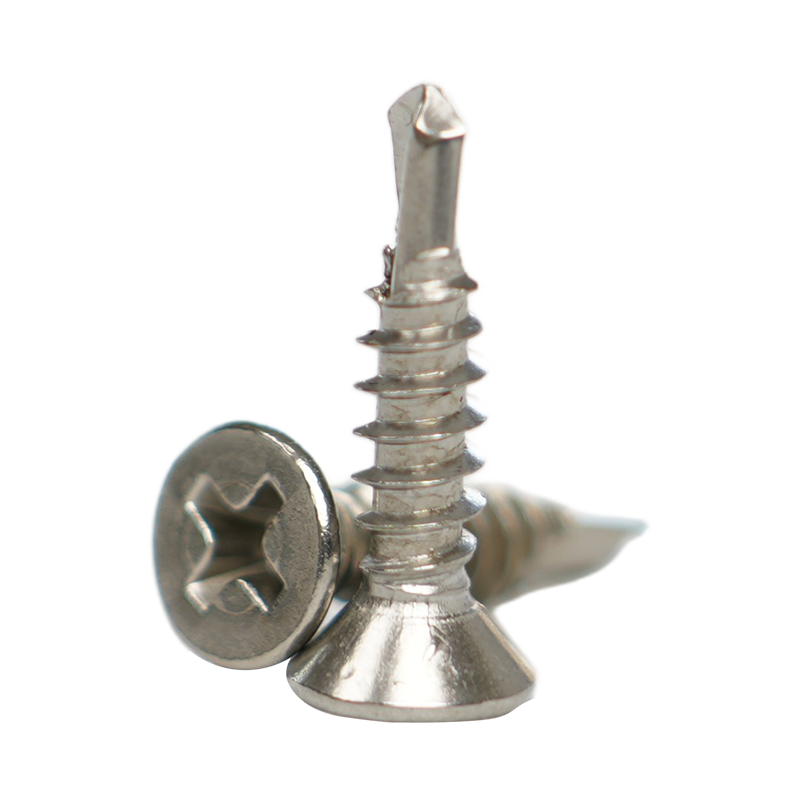 Tornillos autoperforantes avellanados SUS410 con tratamiento térmico Estos tornillos autoperforantes de cabeza plana SUS410 endurecidos son adecuados para estructuras de acero y muros cortina. Su grado martensítico magnético es ideal cuando el texto circundante trata sobre la verificación de los grados de acero inoxidable mediante magnetismo antes de aceptar un lote. Ver producto →
Anclajes de expansión y anclajes de cuña
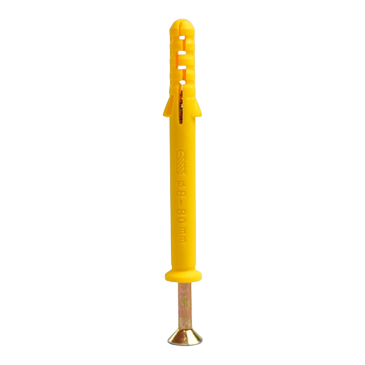
La inspección del anclaje debe centrarse en la evidencia de la instalación. Verifique el diámetro del perno, la coincidencia de la broca, la profundidad de incrustación y el torque antes de soltarlo. Rechace un ancla de cuña que tenga roscas aplastadas en la zona de expansión, una arandela faltante o grietas visibles en el manguito.
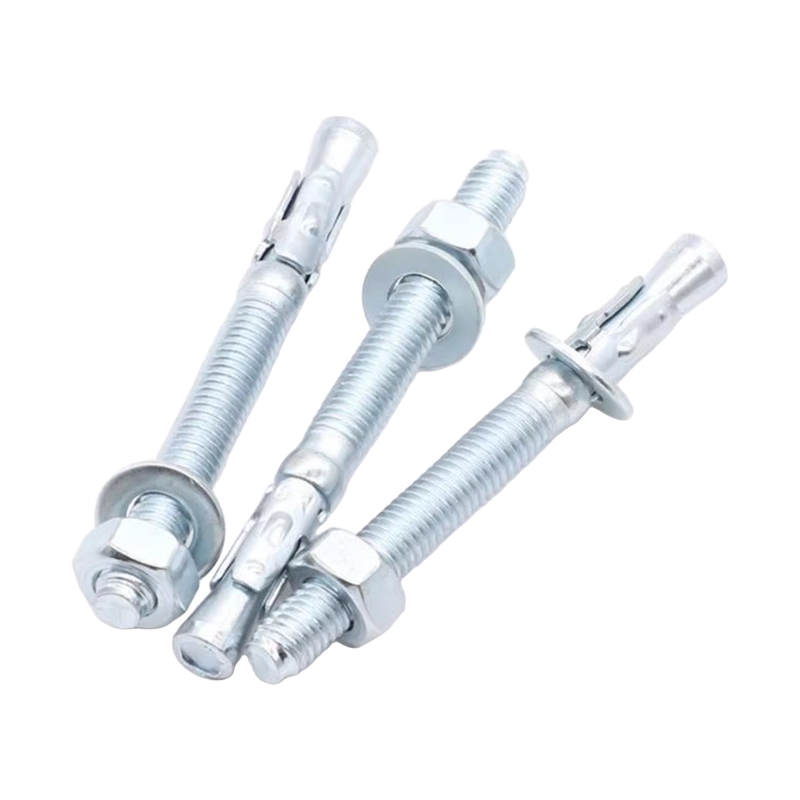 Anclaje de cuña de expansión para fijación resistente a vibraciones Este anclaje de cuña se expande contra el orificio perforado cuando se aprieta la tuerca, lo que lo hace adecuado para paredes de reparación de automóviles y soportes estructurales. El párrafo adyacente enfatiza la verificación del diámetro del perno, la profundidad de empotramiento y el torque durante la inspección del anclaje. Ver producto →
Tornillos de cemento para hormigón
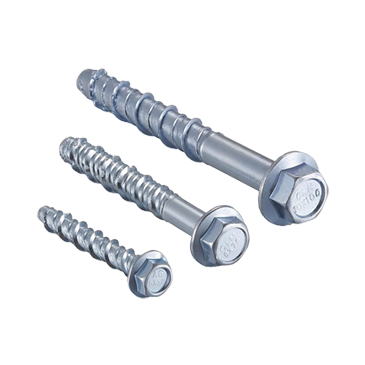
Los tornillos para cemento cortan roscas directamente en el hormigón con un cuerpo endurecido y ranuras de corte diseñadas. Las fallas más comunes son orificios guía de tamaño insuficiente y concreto desmontado alrededor del tornillo. Inspeccione el flanco de corte en busca de virutas, confirme el diámetro de la broca con la tabla del fabricante de tornillos y rechace los tornillos con revestimiento agrietado o punta desgastada.
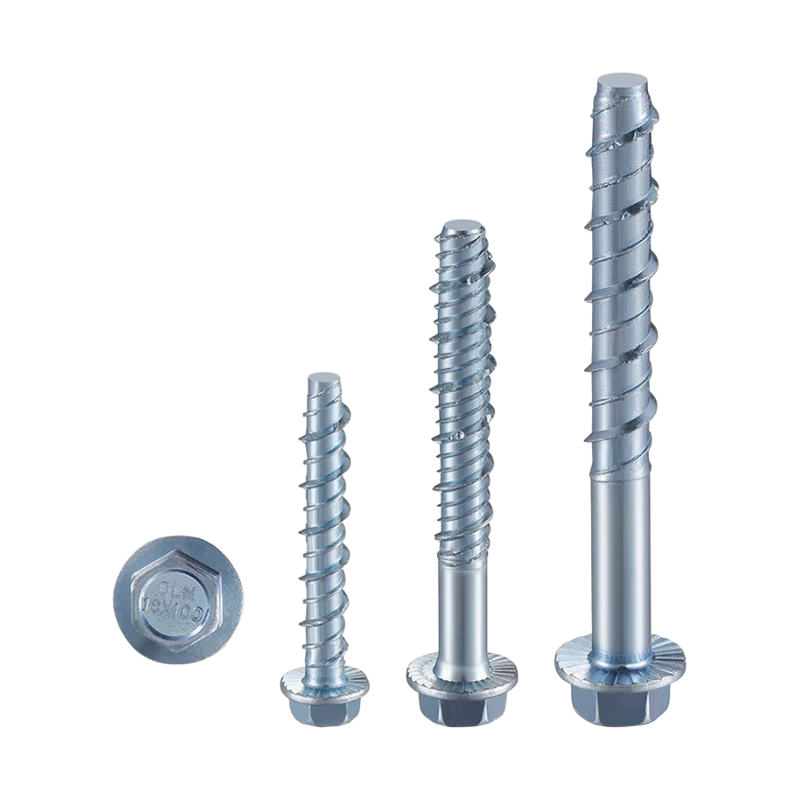 Tornillos autocortantes para hormigón para mampostería y hormigón Estos tornillos autorroscantes para hormigón cortan roscas directamente en materiales duros, lo que reduce los pasos de instalación y se adaptan a instalaciones de construcción o eléctricas. El siguiente párrafo destaca la necesidad de un protocolo de inspección de lotes entrantes repetible, alineado con la ubicación de este producto. Ver producto →
Cree un protocolo de inspección práctico en cinco pasos
Un protocolo repetible importa más que cualquier medición única. Esta secuencia funciona para lotes entrantes de 500 a 20.000 piezas.
- Definir el tamaño de la muestra antes de abrir el lote. Utilice AQL 0,65 para sujetadores críticos para la seguridad y AQL 1,5 para piezas generales, con muestreo según ISO 2859-1.
- Primero verifique la trazabilidad. Confirme el número de lote, el certificado de material y el certificado de recubrimiento, luego extraiga muestras de varias cajas, no solo de la capa superior.
- Realice comprobaciones visuales con un aumento de 5x para detectar marcas, grietas, corrosión y defectos de revestimiento.
- Realice comprobaciones dimensionales y mecánicas: calibre para longitud, calibres de anillo para tamaño de rosca, Rockwell para dureza, calibre magnético para espesor de revestimiento.
- Registra los resultados y decide. Rechazar el lote completo por cualquier defecto crítico; Ponga en cuarentena las piezas no conformes y devuélvalas con un informe escrito claro.
Cuándo rechazar y devolver un lote de sujetadores
Establezca límites de rechazo antes de abrir la caja, no después de un desacuerdo con el proveedor.
- Marcado de clase de propiedad faltante o ilegible en pernos de alta resistencia.
- El indicador No-Go pasa más de dos vueltas completas.
- Dureza fuera del rango de clase de propiedad en dos o más muestras.
- Ampollas en el revestimiento, descamación o grietas visibles en el metal base.
- Material mixto, estilos de cabeza mixtos o revestimientos mixtos en un solo lote.
- Alguna pista sobre grietas inducidas por hidrógeno en piezas endurecidas.
Los sujetadores que no pasen la inspección visual nunca deben soltarse. El reprocesamiento generalmente destruye el revestimiento o los flancos de la rosca, y los sujetadores reprocesados fallan antes que los nuevos.
Preguntas sobre la inspección de sujetadores que más hacen los instaladores
¿Con qué frecuencia se deben revisar los sujetadores en servicio?
Inspeccione las juntas críticas para la seguridad al menos una vez al año y revise todo lo que esté expuesto a vibraciones o humedad exterior cada tres meses. Para conexiones atornilladas tensionadas, las comprobaciones de nuevo torque son más valiosas en la primera semana de servicio porque la relajación ocurre temprano.
¿Qué herramientas se necesitan para la inspección entrante de sujetadores?
Un calibrador digital, un medidor de paso de rosca, un juego de calibre de anillo Pasa/No pasa, un probador de dureza Rockwell, un medidor de recubrimiento magnético, una llave dinamométrica y una lupa de 5x cubren casi todos los lotes entrantes. Calibre las herramientas de longitud y torsión según estándares trazables una vez al año.
¿Se pueden reutilizar los pernos después de la inspección?
No reutilice pernos que presenten corrosión, daños en la rosca o cualquier deformación plástica. Los pernos de alta resistencia superiores a 10,9 no se deben reutilizar en absoluto a menos que el trabajo de fatiga sea muy bajo y la condición de la rosca se confirme con un calibre No-Go.
¿Es suficiente un imán para inspeccionar sujetadores de acero inoxidable?
Un imán es una prueba de clasificación rápida, no una prueba de material completa. Puede separar el SUS304 austenítico del SUS410 martensítico en la mayoría de los casos, pero no puede detectar una química incorrecta dentro del mismo grado. Utilice un espectrómetro de identificación positiva de materiales cuando la seguridad dependa del grado.